

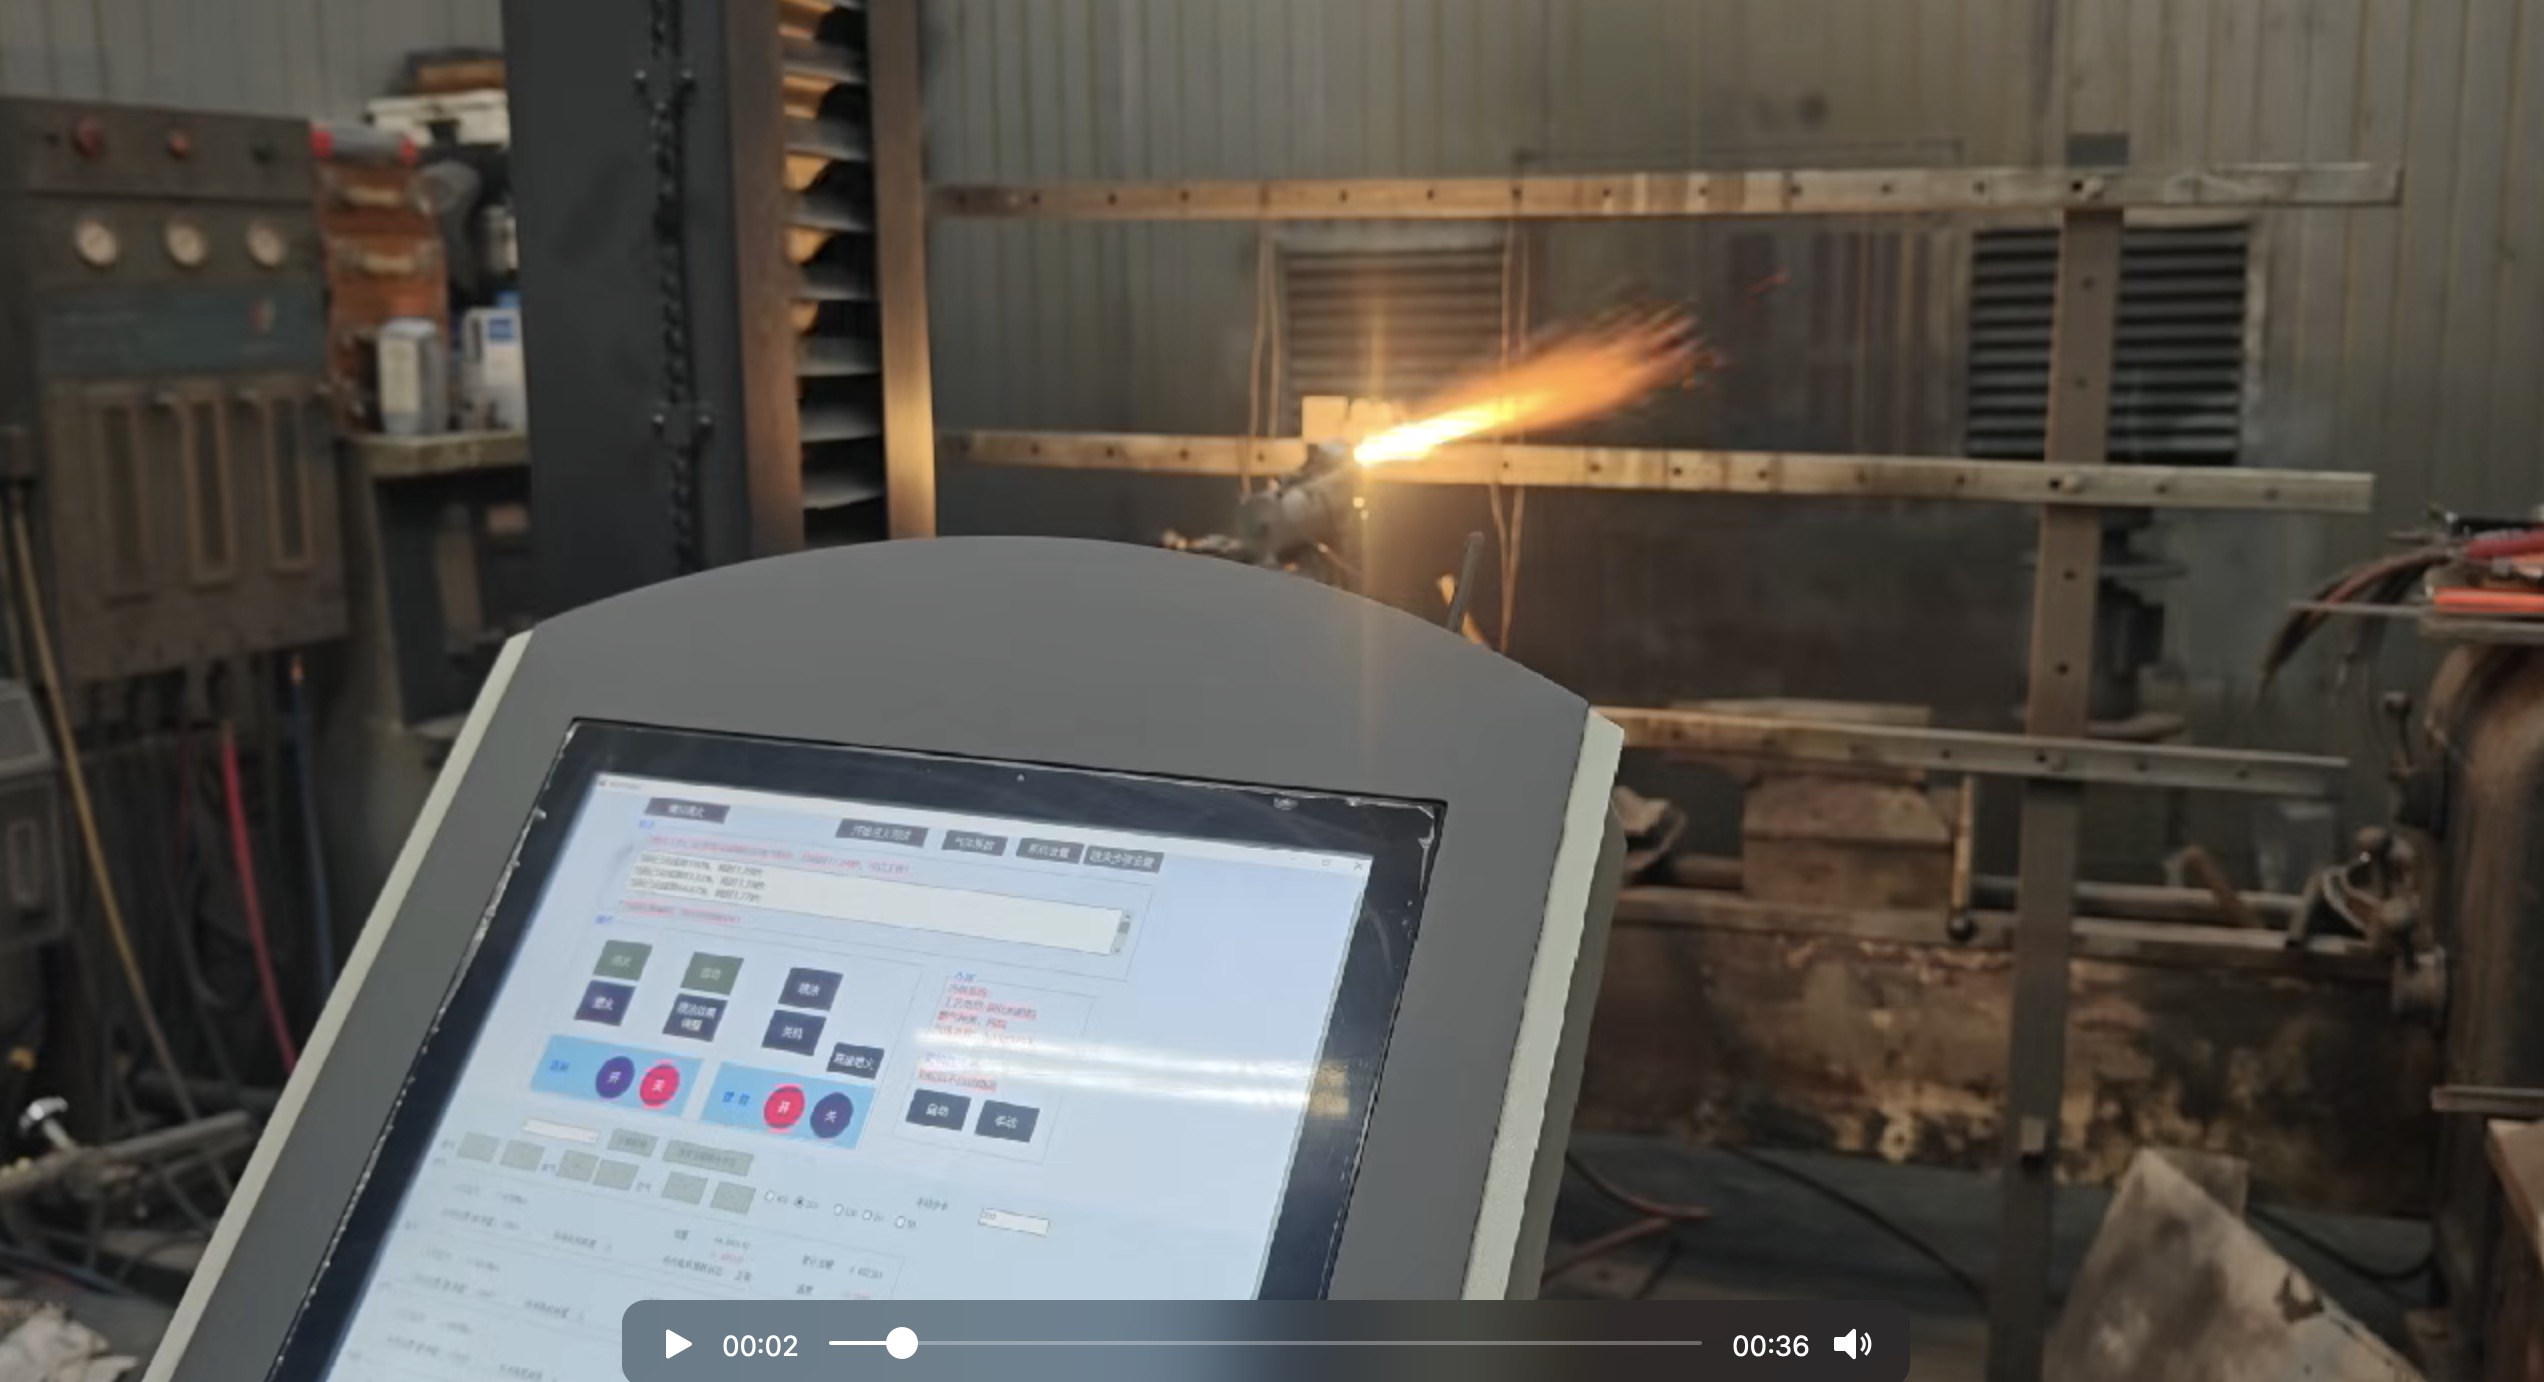
焰工-KMS-100C 丝、粉多用火焰喷涂智能系统,是基于人工智能学习和自动控制等综合技术应用,针对火焰喷涂表面处理的自动化生产设备。
重点解决乙炔的高能耗高风险、生产依赖老师傅经验、设备功能割裂、自动化升级门槛高、质量追溯难等问题,同时兼顾野外现场施工、工厂批量加工、零部件修复三大业务场景,实现从试样打样到稳定生产,再到自动化生产全面升级。
焰工 KMS-100-C 是一套多用火焰喷涂智能成套系统,专为现场施工、工厂批量加工及零部件修复场景打造。
整套设备由智能控制系统、执行主机本体、可更换喷头组件构成,设备结构模块化集成,热功率支持30–100 kW连续可调,可根据不同粉末材料、不同丝径线材,实行超音速、亚音速等自动调节,实现一台设备,多种应用。
核心智能控制系统实现氧气、燃气、送丝/送粉过程的数控控制,支持工艺配方存储及运行数据导出,将成熟工艺沉淀到设备系统中,减少对操作人员个人经验的依赖,设备完成自我学习后,可减少对人员经验的要求。
喷枪组件采用模块化设计,针对锌、铝、钼、碳化钨、巴氏合金等不同规格丝材,只需要更换对应喷头,开展粉末喷涂时,可外接成熟喷粉器组件,即可实现
设备既可单机人工操作,也可扩展对接伺服电机滑轨和机器人等自动化生产设备,满足企业从小批量试样到规模化生产的升级需求。
当前市场上热喷涂设备主要分为两类:传统氧乙炔和丙烷/煤油燃气喷涂设备,依旧沿用手动调压模式,丝材、粉末工艺需要分开采购不同设备,自动化改造需要额外大量硬件改造,缺少工艺存储与运行数据追溯能力。
闭环数控全自动气体配比
氧气、燃气、送丝/送粉过程采用数控控制,工艺参数支持数字化存储,成熟工艺可调用复现,减少人工反复调节及经验依赖。
单机兼顾丝材、粉末多工艺
一套主机,通过更换喷头模块适配锌、铝、巴氏合金等丝材;外接喷粉器组件,可开展合金粉末、碳化钨金属陶瓷等粉末喷涂,并覆盖亚音速与HVOF超音速喷涂应用。
原生支持自动化升级
设备控制接口支持伺服电机滑轨和六轴机器人对接,可从人工试样、批量生产逐步升级至自动化工作站,减少后期重复购置和大规模改造投入。
全流程数据可导出
喷涂运行数据可导出留存,可用于工艺复盘、质量管理及项目验收。
车间批量 + 野外现场双向适配
模块化、紧凑型结构,既适合工厂车间固定生产,也可用于大型构件现场施工,一套设备兼顾不同业务场景。
设备适配多种工件及施工环境,以下为典型应用及目前可提供的实测数据。
PTC陶瓷片表面喷铝:替代普遍采用氧乙炔火焰喷涂铝丝制作ptc陶瓷片电极工艺,可解决乙炔超过0.15MPa高风险作业。
钢结构长效防腐:桥梁、风电底座、储罐、管线、闸门等工件喷锌、喷铝防腐;支持车间批量加工,也可现场对不可拆解大型构件原位施工,适配高腐蚀工况长效防护。
轴辊类零部件修复再制造:电机轴、减速机轴、输送辊、导辊等磨损件尺寸恢复与耐磨强化,喷涂钼、碳化钨等涂层,工件热变形小,适用于设备维修再制造。
缸筒内孔强化修复:油缸、套筒类工件内孔拉伤、磨损修复,制备耐磨耐蚀功能涂层,服务工程机械、液压零部件加工。
特种功能涂层制备:可做镍铬、哈氏合金、碳化钨系列金属陶瓷涂层,满足化工、冶金、矿山设备耐蚀、抗冲蚀耐磨需求。
多阶段生产适配:从试样打样、小批量试制,到后期对接六轴机器人升级自动化工作站,适配企业不同产能阶段。
备注:模块化机身,车间工位、野外现场均可作业;可更换喷枪模块,切换丝材/粉末喷涂方案。
丝材:锌、铝、巴氏合金、钨钼等。
粉末:钼及合金粉末、碳化钨金属陶瓷等。
工艺:亚音速火焰喷涂、HVOF超音速喷涂。
根据不同材料、工件及涂层要求,匹配相应喷枪模块及工艺方案。
全部试样经由中国机械总院集团武汉材料保护研究所(CMA/CNAS)检测,点击条目跳转查看试样参数、涂层性能、金相及完整检测报告。
1、3毫米锌丝——氧-天然气火焰喷涂参数说明
3、镍铬合金粉末——氧-天然气火焰喷涂参数说明
4、哈氏合金粉末——氧-天然气火焰喷涂参数说明
5、3mm 铜丝——氧-天然气火焰喷涂参数说明)
6、钴铬碳化钨粉末——氧-天然气火焰喷涂参数说明
7、镍铬碳化铬粉末——氧-天然气火焰喷涂参数说明
现有使用氧-乙炔进行火焰喷涂,为提高产品质量和一致性,改善安全生产条件,提高经济效率,进行自动化改造升级,均可使用本产品进行替换,具体包括但限于下列情形:
1、计划自建热喷锌防腐加工能力的防腐工程施工企业
2、需要同时处理线材、粉末两类喷涂材料的表面处理加工厂
3、承接轴类、辊筒、缸筒修复业务的设备维修企业
4、希望由人工喷涂升级机器人自动化工作站的制造工厂
5、需要在工厂车间、野外现场切换作业的工程服务商
摒弃传统氧乙炔路线,采用甲烷(天然气)/丙烷供气体系,在满足喷涂工艺需求的基础上,兼顾安全管理、作业环境与综合使用成本。
(一)安全优势:降低现场安全管理压力
采用甲烷(天然气)/丙烷燃气体系,特别是使用天然气,减少传统乙炔气体在储存、转运及现场使用过程中的安全管理压力。
(二)环保表现:改善车间作业环境
采用燃气燃烧体系,通过气体配比及燃烧控制,减少传统燃料体系带来的现场作业压力,改善操作环境。
(三)综合经济效益:降低综合使用成本
甲烷(天然气)、丙烷采购成本相对较低,燃气消耗量与原有工艺相当,有助于降低单件工件喷涂燃气耗材成本。以3mm 锌丝喷涂为例,相比传统乙炔方案,喷涂速度提高50%,由原来的8公斤/小时,提高到12公斤/小时,甲烷(天然气)/丙烷燃气成本降低约 75%。按年喷涂 100 吨锌丝测算,原使用乙炔成本75万,下降到20万,仅燃气一项可节省约 55 万元/年。若考虑氧气同步节省及减少重复调试带来的材料与工时损耗,综合效益更为可观。
对企业管理者:降低设备重复采购成本,沉淀企业喷涂工艺,支持质量追溯,并为后续自动化升级预留空间。
对技术人员:宽范围功率调节、丝粉兼容、工艺配方管理,满足不同喷涂材料及工况需求。
对现场操作人员:减少人工反复调节,降低对个人经验的依赖,同时兼顾车间与野外施工。
热门文章


